

 Eng




উচ্চ নির্ভুলতা স্ট্যাম্পিং: সহনশীলতা, টুলিং, উপকরণ এবং সোর্সিং গাইড
 2026.10.22
 শিল্প সংবাদ
একটি মিনিয়েচার সার্কিট ব্রেকারের জন্য একটি 0.4 মিমি স্টেইনলেস স্টিলের কন্টাক্ট স্প্রিং কন্টাক্ট গ্যাপে ±0.03 মিমি, একটি 0.02 মিমি বুর সীমা এবং একটি 25 মিমি স্প্যান জুড়ে 0.05 মিমি সমতলতা কলআউট বহন করে। যে প্রেসটি এটি তৈরি করে তা একটি 45-টন মেশিন হতে পারে - একটি স্পেসিফিকেশন শীটে অসাধারণ। যেটি আসলে সেই অংশটিকে "উচ্চ নির্ভুলতা" করে তোলে তা হল প্রেসের চারপাশের সবকিছু: স্ট্রিপ লেআউট, ডাই ক্লিয়ারেন্স, ম্যাটেরিয়াল সার্টিফিকেট, ইন-ডাই সেন্সর যা স্লগ বের হতে ব্যর্থ হলে স্ট্রোক বন্ধ করে, এবং ডাইমেনশনাল রিপোর্ট যা চালানের সাথে ভ্রমণ করে।
কাজেই কাজের সংজ্ঞা হল: উচ্চ নির্ভুলতা স্ট্যাম্পিং হল একটি প্রগতিশীল-ডাই প্রক্রিয়া যেখানে মাত্রিক সহনশীলতা, বুর উচ্চতা, সমতলতা এবং লট-টু-লট পুনরাবৃত্তিযোগ্যতা এতটা শক্তভাবে নিয়ন্ত্রিত হয় যে অংশটি সাজানো, পুনরায় কাজ বা 100% পরিদর্শন ছাড়াই সরাসরি সমাবেশে যেতে পারে। নিম্নলিখিত সমস্ত কিছুই ব্যাখ্যা করে যে কীভাবে সেই নিয়ন্ত্রণটি প্রকৌশলী হয়, এটির দাম কী, কোথায় এটি নিঃশব্দে ব্যর্থ হয় এবং কীভাবে একজন ক্রেতা উত্পাদনের ছয় সপ্তাহের মধ্যে সমস্যাগুলি আবিষ্কার না করে এটিকে নির্দিষ্ট করতে এবং যোগ্যতা অর্জন করতে পারে।
বিশদ বিবরণের আগে তিনটি উপসংহার বলা মূল্যবান:
- নির্ভুলতা অংশ এবং টুলে ডিজাইন করা হয়েছে, প্রেসে ডায়াল করা হয়নি। প্রায় 70-80% অর্জনযোগ্য সহনশীলতা প্রথম স্ট্রোকের আগে অংশ জ্যামিতি, উপাদান পছন্দ এবং ডাই ডিজাইন দ্বারা স্থির করা হয়।
- সহনশীলতা এবং খরচ রৈখিকভাবে সম্পর্কিত নয়। ±0.20 মিমি থেকে ±0.05 মিমি পর্যন্ত একটি অ-সমালোচনামূলক মাত্রা আঁট করা প্রায় বিনামূল্যে; একটি জটিলকে ±0.05 মিমি থেকে ±0.02 মিমি পর্যন্ত শক্ত করা টুলিং খরচে 30-60% যোগ করতে পারে।
- স্ট্যাম্পযুক্ত উপাদানগুলিতে বেশিরভাগ গুণমান এস্কেপগুলি উপাদানের পরিবর্তনশীলতা এবং সরঞ্জাম পরিধানে ফিরে আসে, মেশিনের নির্ভুলতার জন্য নয়। ক্রেতা যারা এই দুটি ভেরিয়েবল পরিচালনা করে তাদের খুব কমই সহনশীলতা যুক্তি থাকে।
অনুশীলনে উচ্চ নির্ভুলতা স্ট্যাম্পিং এর অর্থ কী
স্ট্যাম্পিংয়ে "উচ্চ নির্ভুলতা" সংজ্ঞায়িত করে এমন কোনো সার্বজনীন মান নেই। বিভিন্ন সরবরাহকারীরা বিভিন্ন জায়গায় লাইন আঁকেন, যে কারণে একটি ক্রয় আদেশ যা কেবল "উচ্চ নির্ভুলতা" বলে প্রায় অর্থহীন। টলারেন্স ব্যান্ডটি যেটি গুরুত্বপূর্ণ তা হল টুলিংটি শুধুমাত্র প্রথম-অফ নমুনাতে নয়, পুরো উত্পাদন চলার জন্য তৈরি করা হয়েছে।
ক্ষমতা ফ্রেম করার একটি দরকারী উপায় হল সহনশীলতা ক্লাস, যেহেতু ক্লাসটি টুলিং বাজেট, পরিদর্শন পদ্ধতি এবং অর্থনীতিতে এখনও কাজ করে এমন ভলিউম চালায়।
| ক্লাস | সমালোচনামূলক বৈশিষ্ট্য সহনশীলতা | বুর উচ্চতা (সাধারণ) | 100 মিমি এর বেশি সমতলতা | প্রতিনিধি অংশ |
|---|---|---|---|---|
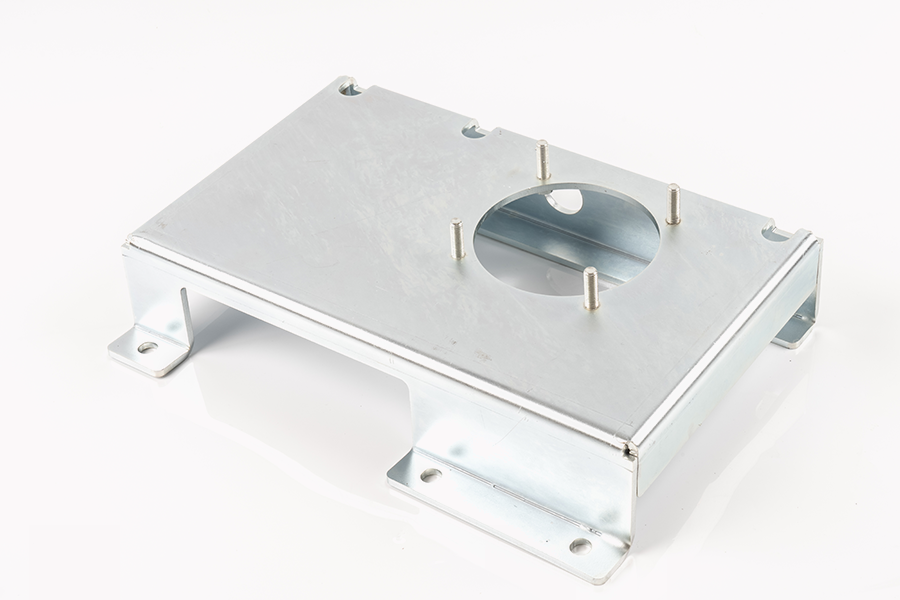
| সাধারণ পাত ধাতু | ±0.20 মিমি | ≤0.10 মিমি | 0.30 মিমি | বন্ধনী, কভার, চ্যাসি প্যানেল, মাউন্ট প্লেট |
| যথার্থ মুদ্রাঙ্কন | ±0.05 মিমি | ≤0.05 মিমি | 0.10 মিমি | সংযোগকারী শেল, শিল্ডিং ক্যান, টার্মিনাল, বাসবার সমর্থন করে |
| উচ্চ নির্ভুলতা মুদ্রাঙ্কন | ±0.02 মিমি, নির্বাচিত বৈশিষ্ট্যগুলিতে ±0.01 মিমি পর্যন্ত | ≤0.02–0.03 মিমি | 0.05 মিমি | যোগাযোগের স্প্রিংস, রিলে উপাদান, মোটর ল্যামিনেশন, সেন্সর হাউজিং, ছোট নির্ভুল সমাবেশ |
সেই টেবিলে দুটি জিনিস লক্ষ্য করার মতো। প্রথমত, burr প্রয়োজনীয়তা সাধারণত অনুশীলনে কঠিন সীমাবদ্ধতা। 0.3 মিমি পুরু অংশে একটি 0.05 মিমি বুর সীমা বিনয়ী শোনায় যতক্ষণ না আপনি 500,000 স্ট্রোক জুড়ে পাঞ্চ পরিধানের জন্য অ্যাকাউন্ট করেন। দ্বিতীয়ত, "নির্বাচিত বৈশিষ্ট্য" কোয়ালিফায়ার গুরুত্বপূর্ণ: কোনো টুলই সর্বত্র ±0.01 মিমি ধারণ করে না, এবং একটি অঙ্কন যা বিশ্বব্যাপী এটির দাবি করে তা হয় খুব উচ্চ বা একেবারেই উদ্ধৃত হবে না।
নির্ভুলতা দ্বি-মাত্রিক অঙ্কনের বাইরেও প্রসারিত। একটি অংশ ডাইমেনশনালভাবে নিখুঁত হতে পারে এবং তারপরও টুইস্ট, ক্যাম্বার, এজ কন্ডিশন বা প্রলেপ দেওয়ার পরে উন্মুক্ত হওয়া অবশিষ্ট স্ট্রেসের কারণে সমাবেশ ব্যর্থ হতে পারে। অভিজ্ঞ ক্রেতারা সেই বৈশিষ্ট্যগুলি স্পষ্টভাবে উল্লেখ করে।
প্রেস শুরু হওয়ার আগে নির্ভুলতা নির্ধারণ করা হয়
যখন একটি স্ট্যাম্পযুক্ত অংশ সহনশীলতার বাইরে চলে যায়, তখন সহজাত প্রশ্ন "মেশিনের সাথে কী সমস্যা হয়?" এটি প্রায় কখনই মেশিন নয়। চারটি লিভার ফলাফল নিয়ন্ত্রণ করে এবং সেগুলি এই ক্রমে সেট করা হয়।
অংশ নকশা এবং উত্পাদন জন্য নকশা
একটি অযোগ্য উচ্চ নির্ভুলতা স্ট্যাম্পিং প্রকল্পের সবচেয়ে সাধারণ কারণ হল একটি মেশিনিং বা ডাই-কাস্টিং প্রক্রিয়া থেকে উত্তরাধিকারসূত্রে প্রাপ্ত একটি অঙ্কন। মেশিনযুক্ত অংশগুলি নিয়মিতভাবে তীক্ষ্ণ অভ্যন্তরীণ কোণ, গভীর সরু পকেট এবং প্রাচীরের পুরুত্বের বৈচিত্র্যের জন্য কল করে যা একটি স্ট্যাম্পিং ডাই অর্থনৈতিকভাবে পুনরুত্পাদন করতে পারে না। একটি স্ট্যাম্পিং-বান্ধব সংশোধন — যোগ করা ত্রাণ, সামঞ্জস্যযুক্ত বেন্ড রেডিআই, পুনর্নির্মাণ বৈশিষ্ট্যগুলি যাতে তারা একটি স্টেশনে বসে থাকে — প্রায়শই স্পর্শ ফাংশন ছাড়াই খরচ সরিয়ে দেয়।
ন্যূনতম বাঁক ব্যাসার্ধ একটি ভাল প্রাথমিক চেক. হালকা ইস্পাত জন্য, 0.8-1.0 গুণ উপাদান বেধ একটি অভ্যন্তরীণ ব্যাসার্ধ ক্র্যাকিং ছাড়াই অর্জনযোগ্য; austenitic স্টেইনলেস জন্য, কাজ শক্ত এবং স্প্রিংব্যাকের কারণে মোটামুটি 2 গুণ বেধের অনুমতি দিন। যেকোন কিছু শক্ত করার জন্য হয় ভিন্ন উপাদানের প্রয়োজন হয়, অপারেশনের মধ্যে অ্যানিলিং বা একটি নতুন নকশা।
ডাই ক্লিয়ারেন্স এবং স্ট্রিপ লেআউট
কাটিং ক্লিয়ারেন্স সাধারণত কার্বন স্টিলের জন্য উপাদানের বেধের 5-8%, স্টেইনলেস এবং পিতলের জন্য সামান্য কম, অ্যালুমিনিয়ামের জন্য সামান্য বেশি। খুব কম ক্লিয়ারেন্স পাঞ্চিং ফোর্স বাড়ায়, পরিধানকে ত্বরান্বিত করে এবং সেকেন্ডারি শিয়ার এবং একটি লম্বা বুর তৈরি করে; অত্যধিক রোলওভার উৎপন্ন করে, একটি রুক্ষ ফ্র্যাকচার মুখ এবং একটি দাগ যা কাঁচের পরিবর্তে বাঁকে যায়।
স্ট্রিপ লেআউট পুনরাবৃত্তিযোগ্যতা নিয়ন্ত্রণ করে যতটা ডাই নিজেই। পাইলট হোল যা প্রতিটি স্টেশন সনাক্ত করে, পর্যাপ্ত বাহক প্রস্থ, অংশগুলির মধ্যে সামঞ্জস্যপূর্ণ সেতুর প্রস্থ এবং স্ট্রিপের চারপাশে সুষম উপাদান প্রবাহ সবই অবস্থানগত ত্রুটি হ্রাস করে। উচ্চ নির্ভুলতার কাজে, স্ট্রিপটি প্রায়শই এমনভাবে ডিজাইন করা হয় যাতে ডাউনস্ট্রিমে পুনরায় নিবন্ধিত না হয়ে একই স্টেশনে সমালোচনামূলক বৈশিষ্ট্যগুলি গঠিত হয় — প্রতিটি পুনঃনিবন্ধনই স্ট্যাক-আপ ত্রুটির জন্য একটি সুযোগ।
উপাদানের সামঞ্জস্য
একটি 180 HV সাবস্ট্রেটের জন্য নির্মিত একটি ডাই যখন 220 HV-এ একটি কয়েল আসবে তখন বিভিন্ন মাত্রা তৈরি করবে, কারণ স্প্রিংব্যাক স্কেল ফলন শক্তি সহ। 20 HV এর কুণ্ডলী থেকে কুণ্ডলী কঠোরতার পরিবর্তন বাণিজ্যিক গ্রেডগুলিতে সাধারণ এবং এটি একটি মোড়ের কোণকে 0.5-1.5 ডিগ্রি পরিবর্তন করতে যথেষ্ট। উচ্চ নির্ভুলতার স্ট্যাম্পিং ক্রয়কারী ক্রেতাদের কঠোরতা এবং যান্ত্রিক বৈশিষ্ট্য সহ ইনকামিং উপাদান শংসাপত্রের আশা করা উচিত এবং সরবরাহকারীদের তাদের নমুনা করা উচিত। যেখানে প্রয়োজনীয়তা সত্যিকারের আঁটসাঁট, শুধুমাত্র একটি গ্রেডের পরিবর্তে একটি কঠোরতা পরিসীমা নির্দিষ্ট করুন।
মেঝে প্রক্রিয়া নিয়ন্ত্রণ
মরে পরে। একটি প্রগতিশীল ডাই চলমান কার্বন ইস্পাতকে সাধারণত প্রতি 100,000-300,000 স্ট্রোকের পুরুত্ব এবং আবরণের উপর নির্ভর করে রিগ্রাইন্ড করা প্রয়োজন; স্টেইনলেস টুলিং করা কঠিন। একটি নির্ভরযোগ্য উচ্চ নির্ভুলতা সরবরাহকারীকে যা আলাদা করে তা হল একটি রিগ্রিন্ড সময়সূচী মাপা বুর উচ্চতা এবং আংশিক মাত্রা দ্বারা চালিত, ব্যর্থতার দ্বারা নয়। স্লাগ শনাক্তকরণ, স্ট্রিপ পজিশন, মিসফিড এবং পাইলট এনগেজমেন্টের জন্য ইন-ডাই সেন্সরগুলি গুরুতর টুলিংয়ের জন্য আদর্শ কারণ তারা একটি স্ক্র্যাপ ইভেন্টকে 5,000টি সন্দেহজনক অংশের পরিবর্তে একটি স্টপ প্রেসে রূপান্তর করে।
একটি উচ্চ নির্ভুলতা স্ট্যাম্পযুক্ত অংশের পিছনে প্রক্রিয়া চেইন
উচ্চ নির্ভুলতা স্ট্যাম্পিং কয়েল থেকে শিপিং বক্সে খুব কমই একটি একক অপারেশন। চেইন বোঝা একজন ক্রেতাকে কোথায় খরচ বসে এবং কোথায় ঝুঁকি লুকিয়ে থাকে তা দেখতে সাহায্য করে।
ফাঁকা, ছিদ্র এবং গঠন
একটি প্রগতিশীল ডাই 6-20টি স্টেশন জুড়ে ব্ল্যাঙ্কিং, পিয়ার্সিং, নচিং, বেন্ডিং, অঙ্কন এবং কয়েনিংকে একত্রিত করে। প্রতিটি স্টেশন জ্যামিতির একটি বৃদ্ধি করে, এবং অংশটি চূড়ান্ত কাট-অফ পর্যন্ত স্ট্রিপের সাথে সংযুক্ত থাকে। নির্ভুলতা সুবিধাটি আসে কখনই অংশটি প্রকাশ না করার ফলে: এটি কখনই পুনরায় ফিক্সচার করা হয় না, তাই ডেটাম কৌশলটি অপারেটরের পরিবর্তে টুল দ্বারা রক্ষণাবেক্ষণ করা হয়।
ইন-ডাই ফাংশন
আধুনিক উচ্চ নির্ভুলতা টুলিং প্রায়ই সেকেন্ডারি অপারেশন হিসাবে ব্যবহৃত ফাংশন অন্তর্ভুক্ত. ইন-ডাই ট্যাপিং, ইন-ডাই রিভেটিং, ইন-ডাই স্টেকিং, ইন-ডাই লেজার কাটিং এমন বৈশিষ্ট্যগুলির জন্য যা অন্যথায় একটি পৃথক পাসের প্রয়োজন হবে এবং একটি গুরুত্বপূর্ণ মাত্রার ইন-ডাই পরিমাপ সবই হ্যান্ডলিং হ্রাস করে। হ্যান্ডলিং হল যেখানে নির্ভুলতা হারিয়ে যায় — প্রতিবার একটি অংশ একটি মেশিন ছেড়ে অন্য মেশিনে প্রবেশ করে, একটি নতুন ফিক্সচার এবং সহনশীলতার একটি নতুন স্ট্যাক উপস্থিত হয়।
সেকেন্ডারি অপারেশন এবং সমাবেশ
মৃত্যুতে সবকিছু করা যায় না বা করা উচিত নয়। ডিবারিং, টাম্বলিং, থ্রেড তৈরি, ঢালাই, প্লাস্টিকের ওভারমোল্ড সন্নিবেশ করা এবং একটি সাব-অ্যাসেম্বলিতে বেশ কয়েকটি স্ট্যাম্পযুক্ত অংশের সমাবেশ হল সাধারণ নিম্নমুখী পদক্ষেপ। যখন একটি উপাদানের জন্য দুটি স্ট্যাম্পযুক্ত অর্ধেক, একটি ঢালাই, একটি থ্রেডেড সন্নিবেশ এবং একটি প্লাস্টিকের উপাদানের প্রয়োজন হয়, যেটি এক সরবরাহকারীর সাথে একত্রিত করা সহনশীলতার স্ট্যাকটি সরিয়ে দেয় যা প্রদর্শিত হয় যখন তিনজন বিক্রেতা অঙ্কনটির নিজস্ব ব্যাখ্যায় কাজ করে।
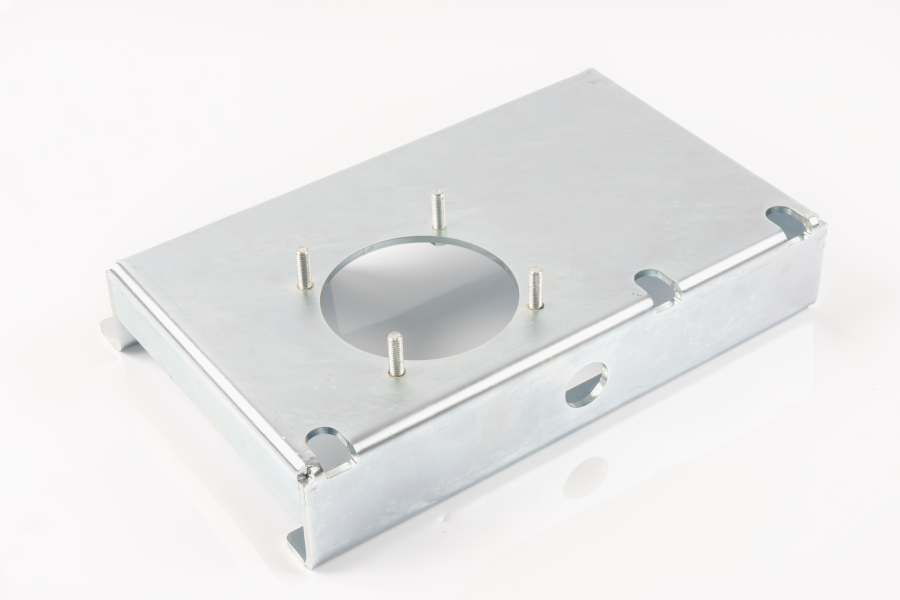 কাস্টম ফেব্রিকেটেড অ্যাসেম্বলি এবং সাব অ্যাসেম্বলি কাস্টম ফেব্রিকেটেড অ্যাসেম্বলি এবং সাব-অ্যাসেম্বলি যা স্ট্যাম্পিং, ওয়েল্ডিং, ফাস্টেনার ইনস্টলেশন এবং ফিনিশিংকে একীভূত করে একাধিক বিক্রেতাদের থেকে সহনশীলতা স্ট্যাক কমাতে। পণ্য দেখুন →
ব্যবহারিক নিয়ম: যদি সমাবেশে তিনটির বেশি উপাদান থাকে এবং তাদের মধ্যে ফিট কার্যকরীভাবে গুরুত্বপূর্ণ হয়, তাহলে পৃথক অংশের পরিবর্তে সমাবেশকে উত্স করুন। দুই সরবরাহকারীর মধ্যে মাত্রিক যুক্তি যারা প্রত্যেকে তাদের নিজস্ব সহনশীলতার মধ্যে থাকার দাবি করে তাদের সমাধান করা ব্যয়বহুল।
উপাদান পছন্দ সহনশীলতা সিলিং সেট করে
কোন ডাই ডিজাইন অনুপযুক্ত সাবস্ট্রেটের জন্য ক্ষতিপূরণ দেয়। উপাদান স্প্রিংব্যাক, অর্জনযোগ্য বুর, টুল পরিধানের হার এবং প্লেটিং বা তাপ চিকিত্সার পরে অংশটি কতটা সরবে তা নির্ধারণ করে।
| উপাদান | সাধারণ বেধ | গঠনযোগ্যতা | জারা প্রতিরোধের | যেখানে মানানসই |
|---|---|---|---|---|
| কোল্ড-রোল্ড কার্বন ইস্পাত (SPCC/DC01) | 0.2-3.0 মিমি | চমৎকার | লেপ ছাড়া কিছুই না | অভ্যন্তরীণ বন্ধনী, কাঠামোগত অংশ, খরচ-সংবেদনশীল উপাদান |
| ইলেক্ট্রো-গ্যালভানাইজড স্টিল (SECC) | 0.3-2.0 মিমি | ভাল | পরিমিত | বৈদ্যুতিক ঘের, চ্যাসিস, হার্ডওয়্যার |
| হট-ডিপ গ্যালভানাইজড স্টিল (SGCC) | 0.4-3.0 মিমি | ভাল | ভাল | আউটডোর হাউজিং, স্ট্রাকচারাল হার্ডওয়্যার |
| স্টেইনলেস 301/304 | 0.1-2.0 মিমি | পরিমিত, high springback | চমৎকার | স্প্রিংস, পরিচিতি, যন্ত্রপাতি এবং খাদ্য-সরঞ্জামের অংশ |
| স্টেইনলেস 316 | 0.2-1.5 মিমি | পরিমিত | খুব ভাল, ক্লোরাইড প্রতিরোধী | সামুদ্রিক, রাসায়নিক এবং চিকিৎসা আবাসন |
| অ্যালুমিনিয়াম 5052/1060 | 0.3-3.0 মিমি | ভাল, low springback | ভাল when anodised | লাইটওয়েট হাউজিং, হিট সিঙ্ক, কভার |
| ব্রাস C2680 / তামা C1100 | 0.1-1.5 মিমি | চমৎকার | ভাল | টার্মিনাল, বাসবার, পরিচিতি, পরিবাহী অংশ |
| স্প্রিং স্টিল 65Mn/301 | 0.1-1.2 মিমি | ন্যায্য, চাপ উপশম প্রয়োজন | লেপ ছাড়া গরীব | ক্লিপ, স্প্রিংস, বৈশিষ্ট্য বজায় রাখা |
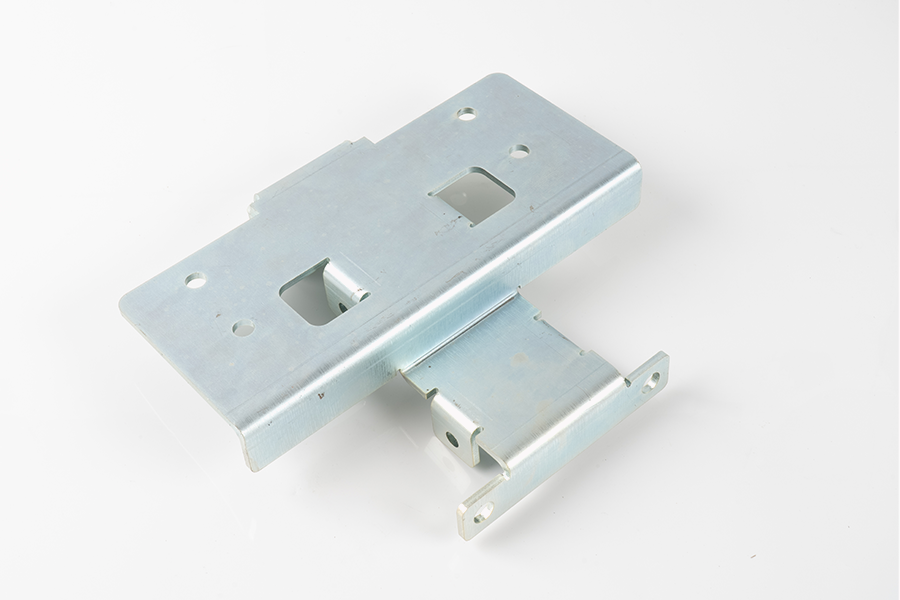
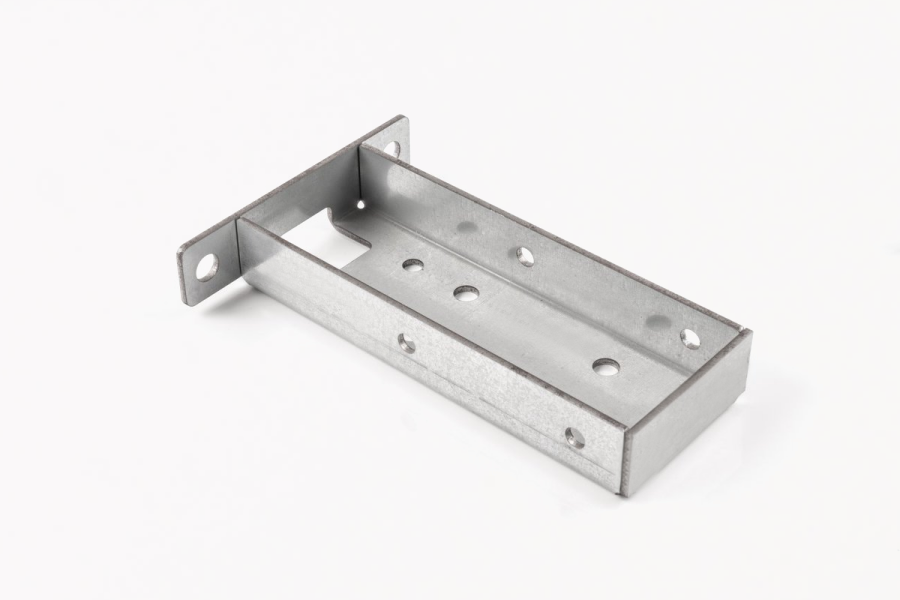 নির্ভুলতা অ্যাপ্লিকেশনের জন্য ধাতু অংশ মুদ্রাঙ্কন স্বয়ংচালিত, ইলেকট্রনিক, অ্যাপ্লায়েন্স এবং নতুন শক্তি সরঞ্জামের জন্য নির্ভুল স্ট্যাম্পযুক্ত ধাতব অংশ, মাত্রিক নির্ভুলতা, শক্তি এবং ফ্রেম, হাউজিং এবং সংযোগকারীগুলির জন্য উপযুক্ত সমতলতা সহ। পণ্য দেখুন →
দুটি বস্তুগত সিদ্ধান্ত অন্যদের তুলনায় বেশি পুনর্ব্যবহার ঘটায়। প্রথমটি হল খরচ বাঁচাতে একটি "যথেষ্ট কাছাকাছি" গ্রেড প্রতিস্থাপন করা: SPCC-এর জায়গায় SECC পৃষ্ঠের অবস্থা এবং ডাই-এ ঘর্ষণ পরিবর্তন করে, এবং একটি মিলিমিটারের কয়েক শতভাগ দ্বারা গঠিত মাত্রা পরিবর্তন করতে পারে। দ্বিতীয়টি শস্যের দিক উপেক্ষা করছে। ঘূর্ণায়মান দিকের সমান্তরালে বাঁকানো এটি জুড়ে বাঁকানোর চেয়ে শক্ত ব্যাসার্ধে ক্র্যাকিং তৈরি করে, তাই একটি অংশ যা পুরোপুরি একটি অভিযোজনে তৈরি হয় যখন কয়েলটি ঘোরানো হয় তখন ব্যর্থ হতে পারে।
কাঁচা কুণ্ডলী মধ্যে পুরুত্ব সহনশীলতা আরেকটি শান্ত অবদানকারী। বাণিজ্যিক কয়েল সাধারণত ±0.05 মিমি বা নামমাত্রের ±10%, যেটি বড় হয় সরবরাহ করা হয়। একটি 0.5 মিমি অংশে ±0.03 মিমি সামগ্রিক উচ্চতা দাবি করে, শুধুমাত্র কুণ্ডলী সহনশীলতা পুরো বাজেটকে গ্রাস করতে পারে। সেই পরিসরের ক্রেতাদের উপাদানটির উপর একটি শক্ত বেধ সহনশীলতা উল্লেখ করা উচিত এবং এটির জন্য অর্থ প্রদানের আশা করা উচিত।
কিভাবে সহনশীলতা, GD&T এবং পরিদর্শন একসাথে ফিট
ডাটাম ছাড়া এবং একটি বিবৃত পরিদর্শন পদ্ধতি ছাড়া ±0.02 মিমি কলআউটে পূর্ণ একটি অঙ্কন বিবাদের আমন্ত্রণ। জ্যামিতিক মাত্রা এবং সহনশীলতা কার্যকরী ডেটামগুলি সংজ্ঞায়িত করে এবং আকার, অভিযোজন এবং অবস্থান থেকে আকার পৃথক করে এটি সমাধান করে। দুটি মাউন্টিং হোলে MMC-তে Ø0.05 মিমি একটি অবস্থান কলআউট, উদাহরণস্বরূপ, সরঞ্জাম প্রস্তুতকারককে বলে যে ডাইকে ঠিক কী অর্জন করতে হবে এবং পরিদর্শককে ঠিক কী পরিমাপ করতে হবে তা বলে — এবং এটি বোনাস সহনশীলতার অনুমতি দেয় যা একটি সাধারণ ±0.02 মিমি বক্স সহনশীলতা করে না।
উদ্ধৃতি পর্যায়ে যেকোন সরবরাহকারীর সাথে সম্মত হওয়ার জন্য তিনটি ব্যবহারিক সম্মেলন মূল্যবান:
- কোন বৈশিষ্ট্যগুলি সমালোচনামূলক, কোনটি প্রধান এবং কোনটি শুধুমাত্র রেফারেন্স। বেশিরভাগ অঙ্কন পার্থক্য করে না, তাই সবকিছু পরিদর্শন করা হয় এবং সবকিছুর অর্থ খরচ হয়।
- জটিল বৈশিষ্ট্যের উপর প্রক্রিয়া সক্ষমতা লক্ষ্য। 1.33-এর একটি Cpk হল একটি সাধারণ বেসলাইন, 1.67 স্বয়ংচালিত বা নিরাপত্তা-সম্পর্কিত অংশগুলির জন্য।
- প্রথম নিবন্ধ পরিদর্শন একটি সম্পূর্ণ মাত্রিক বিন্যাস বা একটি সীমিত চেক কিনা, এবং কোন টুলিং পরিবর্তনের পরে এটি পুনরাবৃত্তি করা আবশ্যক কিনা।
পরিদর্শন সরঞ্জামগুলি সহনশীলতার সাথে মিলিত হওয়া উচিত, পরিমাপের ব্যয়কে প্রাধান্য দিয়ে এটিকে অতিক্রম করা উচিত নয়। একটি সাধারণ উচ্চ নির্ভুলতা কর্মপ্রবাহ প্রথম নিবন্ধ এবং জটিল জ্যামিতির জন্য একটি স্থানাঙ্ক পরিমাপ যন্ত্র, সমতল বৈশিষ্ট্য এবং বুরের জন্য একটি অপটিক্যাল বা ভিশন সিস্টেম, ব্যাসার্ধ এবং কোণের জন্য একটি প্রোফাইল প্রজেক্টর, প্রান্ত এবং পৃষ্ঠের অবস্থার জন্য একটি রুক্ষতা পরীক্ষক এবং লাইনে উচ্চ-ফ্রিকোয়েন্সি চেকের জন্য হ্যান্ড গেজ ব্যবহার করে। কঠোরতা পরীক্ষা এবং আবরণ বেধ পরিমাপ তাপ-চিকিত্সা বা ধাতুপট্টাবৃত অংশগুলির জন্য ছবিটি সম্পূর্ণ করে।
দোকানের মেঝে সহনশীলতা নিয়ন্ত্রণ একটি পরিদর্শন অনুশীলনের পরিবর্তে একটি পরিসংখ্যানগত অনুশীলন। প্রতি 200 তম অংশ পরীক্ষা করা এবং সমালোচনামূলক মাত্রাগুলি প্লট করা দেখায় যে কোনও অংশ সহনশীলতার বাইরে চলে যাওয়ার অনেক আগেই সরঞ্জাম পরিধানের প্রবণতা দেখা যায়, যা একজন সরবরাহকারীকে ব্যর্থতার পরিবর্তে শর্তে পুনরায় গ্রিন্ড করার অনুমতি দেয়। স্ট্যাক-আপ এবং অবস্থানগত ত্রুটির গভীর চিকিত্সার জন্য, এর এই ব্যাখ্যাটি দেখুন উচ্চ নির্ভুলতা স্ট্যাম্পিং-এ মাত্রিক সহনশীলতা এবং ফর্ম-এবং-পজিশন ত্রুটি নিয়ন্ত্রণ করা .
সারফেস ফিনিশ, কলাই এবং সহনশীলতা তারা গ্রহণ করে
কলাই ধাতু যোগ করে। প্রতিটি মুখে একটি 10 µm দস্তা স্তর 0.50 মিমি অংশ 0.52 মিমি পর্যন্ত বৃদ্ধি পায়, যা একটি বন্ধনীর জন্য সূক্ষ্ম এবং একটি প্রেস-ফিট টার্মিনালের জন্য মারাত্মক। সমাপ্তির আগে বা পরে অঙ্কন মাত্রা প্রযোজ্য কিনা তা ক্রেতাদের বলা উচিত — বেশিরভাগ অঙ্কনই হয় না, এবং ডিফল্ট অনুমান সরবরাহকারীদের মধ্যে আলাদা।
| শেষ করুন | সাধারণ বেধ | মাত্রার উপর প্রভাব | বিবেচনা |
|---|---|---|---|
| দস্তা ইলেক্ট্রোপ্লেটিং | 5-15 µm | উভয় মুখ জুড়ে মোট ভাতার 10-30 µm খরচ করে | উচ্চ-শক্তির স্প্রিং স্টিলগুলিতে হাইড্রোজেন বাধার ঝুঁকি; বেকিং প্রয়োজন |
| জিঙ্ক-নিকেল | 8-15 µm | জিঙ্কের অনুরূপ | ভাল লবণ-স্প্রে কর্মক্ষমতা, উচ্চ খরচ |
| প্যাসিভেশন (স্টেইনলেস) | 1 µm এর নিচে | নগণ্য | বিনামূল্যে লোহা অপসারণ; চেহারা খুব একটা পরিবর্তন করে না |
| ইলেক্ট্রোলেস নিকেল | 3-25 µm | ইউনিফর্ম, কিন্তু বাজেট হতে হবে | ভাল wear resistance and solderability |
| টিনের প্রলেপ | 3-10 µm | ছোট কিন্তু সূক্ষ্ম বৈশিষ্ট্যে পরিমাপযোগ্য | প্রাথমিকভাবে সোল্ডারেবিলিটির জন্য |
| পাউডার কোট/ই-কোট | 40-100 µm | তাৎপর্যপূর্ণ; সমালোচনামূলক বৈশিষ্ট্যগুলির মাস্কিং প্রয়োজন | মাস্কিং হ্যান্ডলিং খরচ যোগ করে |
| স্পন্দিত deburr / tumble | 5-25 µm প্রান্তের উপাদান সরিয়ে দেয় | প্রান্তের অবস্থা পরিবর্তন করে এবং কোণগুলি বৃত্তাকার করতে পারে | একটি burr কলআউট রাখা প্রায়ই প্রয়োজন |
ক্রিয়াকলাপের ক্রম সমাপ্তির মতোই গুরুত্বপূর্ণ। গঠনের পর কলাই স্বাভাবিক; গঠনের আগে প্রলেপ প্রতিটি বাঁকে আবরণ ফাটবে। স্প্রিং স্টিলের উপর স্ট্রেস রিলিফ গঠনের পরে এবং প্রলেপ দেওয়ার আগে ঘটতে হবে। এবং যেখানে একটি অংশ তাপ-চিকিত্সা এবং ধাতুপট্টাবৃত উভয়ই হয়, তাপ চিকিত্সার মাত্রাগুলিকে পর্যাপ্ত পরিমাণে স্থানান্তরিত করতে পারে যা পরে একটি সাইজিং অপারেশনের প্রয়োজন হয়।
টুলিং: বাস্তব খরচ কেন্দ্র
উচ্চ নির্ভুলতা স্ট্যাম্পিং, টুল হল পণ্য. প্রেস একটি পণ্য; ডাই হ'ল মেধা সম্পত্তি যা নির্ধারণ করে যে অংশটি স্ট্রোক 800,000 এবং স্ট্রোক 800 এ সহনশীলতার মধ্যে রয়েছে কিনা। ক্রেতারা যারা টুলিংকে আফটারথট হিসাবে বিবেচনা করে সাধারণত এটির জন্য দুবার অর্থ প্রদান করে।
| টুল টাইপ | স্টেশন | অর্থনৈতিক ভলিউম | আপেক্ষিক টুল খরচ | নোট |
|---|---|---|---|---|
| একক-মঞ্চ | 1 | প্রতি বছর 5,000 টুকরা অধীনে | 1× | সহজ, ধীর, অপারেটর-নির্ভর নির্ভুলতা |
| যৌগ | 1 (খালি এবং ফর্ম একসাথে) | 5,000-50,000 টুকরা | 2-3× | ভাল for flat parts with one forming step |
| প্রগতিশীল | 6-20 | 50,000 টুকরা এবং তার উপরে | 5-15× | উচ্চ নির্ভুলতা কাজের জন্য ডিফল্ট পছন্দ |
| স্থানান্তর | একাধিক, প্রেস মধ্যে বাহিত অংশ | উচ্চ ভলিউম, বড় অংশ | উচ্চ | যেখানে অংশটি একটি স্ট্রিপের জন্য খুব বড় সেখানে ব্যবহৃত হয় |
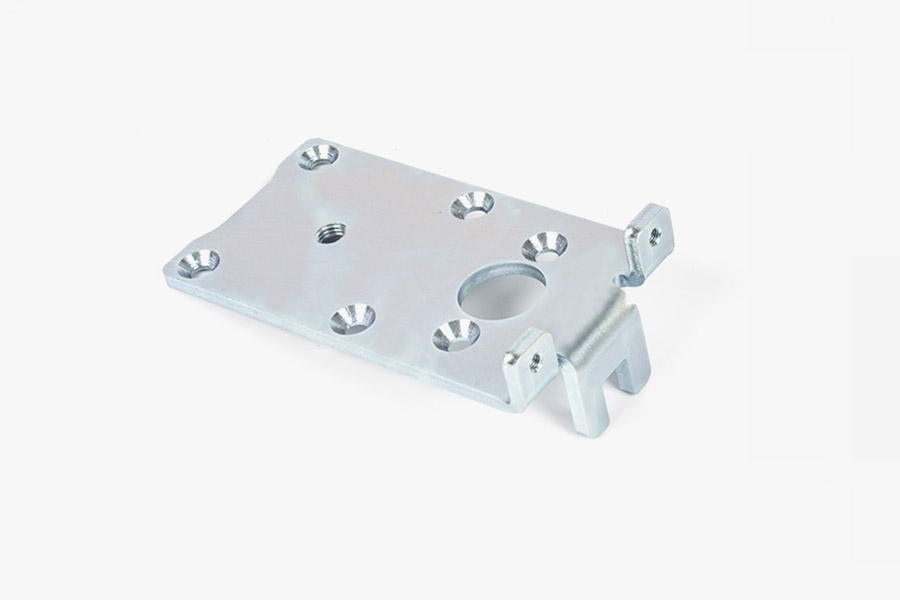
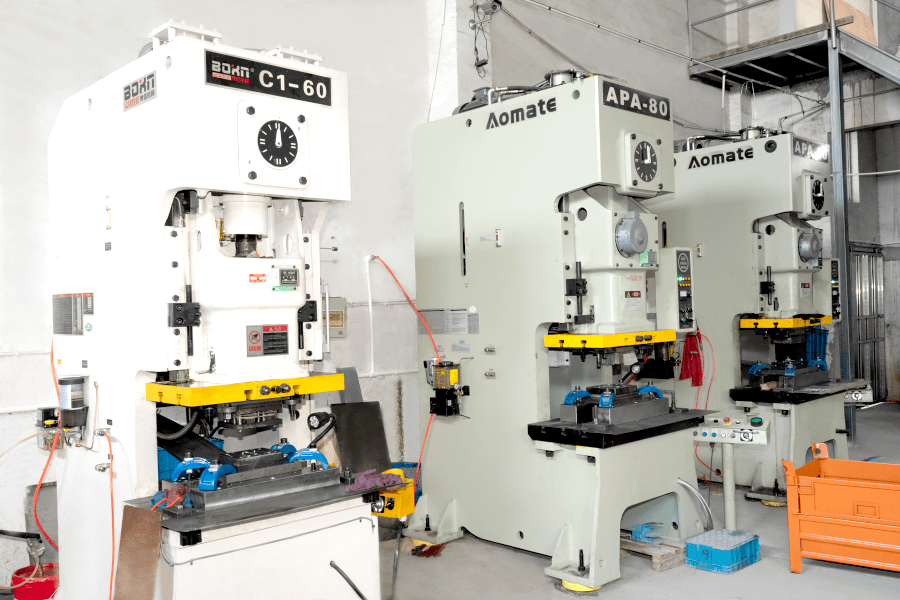 কাস্টম উচ্চ নির্ভুলতা স্ট্যাম্পিং পরিষেবা উচ্চ-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. পণ্য দেখুন →
পাঁচটি বাণিজ্যিক পদ প্রতিটি টুলিং আলোচনার অন্তর্গত, এবং তাদের কোনটিই সাধারণত স্বেচ্ছায় নয়:
- মালিকানা। ডাইটির মালিক কে এবং কোন শর্তে ক্রেতা এটিকে অন্য প্রেসে নিয়ে যেতে পারেন? একটি টুল যা শুধুমাত্র একজন সরবরাহকারীর প্রেস বেডে ফিট করে তার সীমিত স্থানান্তর মান রয়েছে।
- মৃত জীবন প্রত্যাশিত. সাধারণত বড় সংস্কারের আগে স্ট্রোকে উদ্ধৃত করা হয়। 300,000 স্ট্রোকের জন্য নির্মিত একটি টুল এবং 3,000,000-এর জন্য নির্মিত একটি উদ্ধৃতিতে একই রকম দেখায় এবং পাঁচ বছরের খরচে ব্যাপকভাবে আলাদা।
- খুচরা এবং পরিধান অংশ. ঘুষি, সন্নিবেশ এবং স্প্রিংস হচ্ছে ভোগ্য সামগ্রী। সেগুলি স্থানীয়ভাবে স্টক করা হয়েছে বা বিদেশ থেকে পাঠানো হয়েছে কিনা তা ভাঙার পরে পুনরুদ্ধারের সময় নির্ধারণ করে।
- সংশোধন নীতি। কতগুলি প্রকৌশল পরিবর্তন অন্তর্ভুক্ত করা হয়েছে, কী মূল্যে এবং একটি পরিবর্তন বাস্তবায়নে কতক্ষণ সময় লাগে।
- রিগ্রিন্ড ভাতা। প্রতিস্থাপনের আগে ডাইটিকে পর্যাপ্ত উপাদান দিয়ে ডিজাইন করতে হবে যাতে কয়েকবার রিগ্রাউন্ড করা যায়। একটি টুল গ্রাউন্ড প্রথম দিন তার সীমা কোন সেবা জীবন আছে.
6-20 স্টেশন পরিসরে প্রগতিশীল ডাইয়ের জন্য টুলিং লিড টাইম সাধারণত 4-8 সপ্তাহ হয় যার মধ্যে রয়েছে ট্রায়াল এবং প্রথম নিবন্ধের অনুমোদন, যেখানে ইন-ডাই সেন্সর, জটিল ক্যাম বা টাইট অবস্থান সহনশীলতা জড়িত থাকে। একটি পণ্য লঞ্চের পরিকল্পনা করা ক্রেতাদের সেই লিড টাইমটিকে সমালোচনামূলক পথের অংশ হিসাবে বিবেচনা করা উচিত, ডিজাইন হিমায়িত হওয়ার পরে সমাধান করা বিশদ হিসাবে নয়।
যখন স্ট্যাম্পিং অন্যান্য প্রক্রিয়াগুলিকে বীট করে এবং কখন তা হয় না৷
উচ্চ নির্ভুলতা স্ট্যাম্পিং স্বয়ংক্রিয়ভাবে সঠিক উত্তর নয়। এটির একটি উচ্চ স্থির খরচ এবং একটি খুব কম পরিবর্তনশীল খরচ রয়েছে, যা এটিকে আয়তনে অপরাজেয় এবং কয়েক হাজার টুকরার নিচে সন্দেহজনক করে তোলে।
| প্রক্রিয়া | সেটআপ খরচ | 10,000 টুকরা প্রতি অংশ খরচ | অর্জনযোগ্য সহনশীলতা | সেরা ভলিউম ব্যান্ড |
|---|---|---|---|---|
| উচ্চ precision progressive stamping | উচ্চ (tooling) | খুব কম | ±0.02 মিমি | 20,000 থেকে কয়েক মিলিয়ন |
| লেজার কাটিয়া প্লাস নমন | খুব কম | মাঝারি | ±0.10–0.20 মিমি | 1 থেকে 5,000 |
| সিএনসি পাঞ্চিং | নিম্ন থেকে মাঝারি | নিম্ন থেকে মাঝারি | ±0.10 মিমি | 500 থেকে 20,000 |
| ফটো কেমিক্যাল এচিং | মাঝারি | মাঝারি | ±0.02 মিমি on thin material | 1 থেকে 100,000, শুধুমাত্র পাতলা অংশ |
| ডাই কাস্টিং প্লাস মেশিনিং | উচ্চ | কম | ±0.05 মিমি | 10,000 এবং তার উপরে, 3D জ্যামিতি |
ক্রসওভার পয়েন্ট স্থির নয়। দুটি ছিদ্র সহ একটি সাধারণ ফ্ল্যাট বন্ধনী একটি টুলকে 3,000 টুকরা ন্যায্যতা দিতে পারে কারণ টুলটি নিজেই সস্তা। ইন-ডাই ট্যাপিং সহ একটি জটিল প্রগতিশীল ডাই এবং আটটি ফর্মিং স্টেশনের জন্য টুলিং পরিশোধ করার আগে 50,000 টুকরা প্রয়োজন হতে পারে। সিদ্ধান্ত নেওয়ার সৎ উপায় হল নকশা পরিবর্তনের সম্ভাবনা সহ প্রত্যাশিত পণ্যের জীবনের মোট খরচের মডেল করা — লেজার কাটিংয়ের মাধ্যমে ডিজাইন পরিবর্তন সস্তা এবং টুলিংয়ের মাধ্যমে ব্যয়বহুল।
2,000-20,000 পিস রেঞ্জের পণ্যগুলির জন্য একটি দরকারী মধ্যম পথ বিদ্যমান: কম স্টেশনগুলির সাথে একটি প্রগতিশীল ডাই তৈরি করুন এবং অবশিষ্ট ক্রিয়াকলাপগুলি সঞ্চালন করুন, যেমন ট্যাপিং এবং সমাবেশ, অফলাইনে যতক্ষণ না ভলিউমগুলি তাদের যোগ করার ন্যায্যতা দেয়৷ এটি এমন একটি প্রক্রিয়ায় প্রতিশ্রুতিবদ্ধ না হয়ে প্রাথমিক টুলিং খরচ কম রাখে যা স্কেল হবে না।
উচ্চ নির্ভুলতা স্ট্যাম্পিং-এ প্রদর্শিত ত্রুটিগুলি
নির্ভুল স্ট্যাম্পিংয়ের প্রায় প্রতিটি ত্রুটির একটি পরিচিত কারণ এবং একটি পরিচিত প্রতিকার রয়েছে। যা পরিবর্তিত হয় তা হল সরবরাহকারী এটিকে প্রাথমিকভাবে ধরার জন্য প্রক্রিয়াটির উপকরণ তৈরি করেছে কিনা। নীচের সারণীটি আগত পরিদর্শনে প্রায়শই পাওয়া ব্যর্থতাগুলিকে কভার করে।
| খুঁত | স্বাভাবিক কারণ | প্রতিরোধ |
|---|---|---|
| সীমার উপরে Burr | ধৃত পাঞ্চ বা ডাই ইনসার্ট, ভুল ক্লিয়ারেন্স | প্রতি পাশে 5-8% ক্লিয়ারেন্স, নির্ধারিত রিগ্রিন্ড, বুর উচ্চতা একটি প্রবণতা হিসাবে পর্যবেক্ষণ করা হয়েছে |
| একটি রান জুড়ে মাত্রিক প্রবাহ | টুল পরিধান, ফালা ফিড ত্রুটি, ইনকামিং কঠোরতা পরিবর্তন | ইন-ডাই পাইলট সেন্সিং, সমালোচনামূলক মাত্রার উপর এসপিসি, কঠোরতা পরিসীমা সহ উপাদান শংসাপত্র |
| মোচড় এবং সমতলতা ব্যর্থতা | অসম অবশিষ্ট স্ট্রেস, অপ্রতিসম গঠন, দুর্বল ফালা সমর্থন | ব্যালেন্সড স্ট্রিপ লেআউট, স্ট্রেস-রিলিফ অ্যানিলিং, ইন-লাইন লেভেলিং |
| স্লাগ টানা এবং ডাই চিহ্ন | অপর্যাপ্ত স্লাগ ত্রাণ, দুর্বল ডাই জ্যামিতি, দুর্বল তৈলাক্তকরণ | স্লাগ সনাক্তকরণ সেন্সর, ভ্যাকুয়াম নিষ্কাশন, ডাই সারফেস ট্রিটমেন্ট |
| স্ক্র্যাচ এবং galling | অপর্যাপ্ত তৈলাক্তকরণ, রুক্ষ ডাই পৃষ্ঠতল | প্রলিপ্ত টুলিং (TiN, DLC), উপাদানের সাথে মিলিত লুব্রিকেন্ট |
| bends এ ক্র্যাকিং | ন্যূনতম নীচে বাঁক ব্যাসার্ধ, উপাদান খুব কঠিন, শস্য দিক | ব্যাসার্ধ ন্যূনতম 0.8-1.0 গুণ বেধ হালকা ইস্পাতে, 2 বার স্টেইনলেস; অপারেশন মধ্যে anneal |
| কলাই ফোস্কা বা দরিদ্র আনুগত্য | অবশিষ্ট স্ট্যাম্পিং লুব্রিকেন্ট, অপর্যাপ্ত প্রাক-চিকিত্সা | প্রলেপ দেওয়ার আগে নির্দিষ্ট পরিচ্ছন্নতার চক্র, প্রথম নিবন্ধে আনুগত্য পরীক্ষা |
একটি ত্রুটি আলাদা উল্লেখের দাবি রাখে কারণ এটি স্ট্যাম্পিংয়ে অদৃশ্য এবং পরে প্রদর্শিত হয়: অবশিষ্ট চাপ। একটি গঠিত অংশ উত্পাদনের দিনে পুরোপুরি পরিমাপ করতে পারে এবং কলাইয়ের পরে, তাপ চিকিত্সার পরে বা স্টোরেজে কয়েক সপ্তাহ পরে খোলা বা মোচড় দিতে পারে। যেখানে ফ্ল্যাটনেস কার্যকরীভাবে গুরুত্বপূর্ণ, সেখানে একটি স্ট্রেস-রিলিফ অ্যানিল এবং সমাপ্তির পরে সমতলতা পরীক্ষা করার অনুরোধ করুন, আগে নয়।
একটি RFQ তৈরি করা যা একটি উদ্ধৃতিযোগ্য নম্বর প্রদান করে
বেশিরভাগ উদ্ধৃতি বিলম্ব অনুসন্ধানের কারণে হয়, সরবরাহকারী নয়। উচ্চ নির্ভুলতা স্ট্যাম্পিংয়ের জন্য উদ্ধৃতির জন্য একটি সম্পূর্ণ অনুরোধে নিম্নলিখিতগুলি রয়েছে এবং একজন সরবরাহকারী যিনি এটি গ্রহণ করেন সাধারণত তিন থেকে পাঁচ কার্যদিবসের মধ্যে প্রতিক্রিয়া জানাতে পারেন।
- সম্পূর্ণ GD&T, ডেটাম এবং একটি বিবৃত সহনশীলতার মান সহ একটি 2D অঙ্কন, পাশাপাশি একটি 3D মডেল যেখানে জ্যামিতি জটিল।
- উপাদানের গ্রেড, সহনশীলতার সাথে বেধ, মেজাজ বা কঠোরতা পরিসীমা এবং প্রযোজ্য মান।
- সারফেস ফিনিস প্রয়োজনীয়তা, লেপের আগে বা পরে মাত্রা প্রযোজ্য কিনা সহ।
- বার্ষিক ভলিউম, অর্ডার রিলিজ আকার, এবং প্রত্যাশিত পণ্য জীবন. এই তিনটি সংখ্যা অঙ্কনের অন্য যেকোনো কিছুর চেয়ে টুলিং অ্যামোর্টাইজেশন নির্ধারণ করে।
- ক্রিটিকাল-টু-ফাংশন বৈশিষ্ট্য, স্পষ্টভাবে পতাকাঙ্কিত। উদ্ধৃতির উদ্দেশ্যে অন্য সবকিছুকে রেফারেন্স হিসাবে বিবেচনা করা যেতে পারে।
- গুণমান ডকুমেন্টেশন প্রয়োজনীয়তা: প্রথম নিবন্ধ রিপোর্ট, নিয়ন্ত্রণ পরিকল্পনা, উপাদান শংসাপত্র, PPAP স্তর যদি প্রযোজ্য হয়।
- যে কোনো ফেরতযোগ্য কন্টেইনার স্কিম সহ প্যাকেজিং এবং লেবেলিং প্রয়োজনীয়তা।
- গন্তব্য এবং ইনকোটার্ম, যেহেতু রপ্তানি প্যাকিং এবং মালবাহী ল্যান্ডড খরচকে যথেষ্টভাবে প্রভাবিত করে।
- লক্ষ্য মূল্য এবং লক্ষ্য উৎপাদন শুরুর তারিখ, যদি তারা নির্দিষ্ট করা হয়। সরবরাহকারীরা উভয়ের চারপাশে প্রক্রিয়াটি ডিজাইন করবে।
সবচেয়ে সাধারণ বাদ দেওয়া হল ভলিউম প্রোফাইল। একটি উদ্ধৃতি প্রতি বছর 100,000 টুকরা এবং প্রতি বছর 2,000 টুকরা দ্বারা নির্মিত একটি মাসিক রিলিজের সাথে প্রতি অংশের মূল্যে দুইটির বেশি ফ্যাক্টর দ্বারা পৃথক, কারণ সেটআপ, টুলিং অ্যামোর্টাইজেশন এবং পরিদর্শন ফ্রিকোয়েন্সি খুব ভিন্ন পরিমাণে বিস্তৃত। একটি একক সংখ্যা দেওয়া একক সংখ্যার জন্য একটি উদ্ধৃতি আমন্ত্রণ জানায়, এবং যখন প্রকৃত রিলিজ আসে তখন একটি আশ্চর্য হয়৷
খরচ কাঠামো: আপনি আসলে কি জন্য অর্থ প্রদান করছেন
খরচের কাঠামো বোঝা আলোচনাকে আরও ফলপ্রসূ করে, কারণ এটি আলোচনাকে "মূল্য 8% কমিয়ে দিন" থেকে "এই উপাদানগুলির মধ্যে কোনটি পরিবর্তন করা যেতে পারে" এ নিয়ে যায়।
- উপাদান. সাধারণত 25-45% টুকরা মূল্য, গ্রেড, বেধ, কুণ্ডলী প্রস্থ ব্যবহার এবং স্ক্র্যাপ পুনরুদ্ধারের মান দ্বারা চালিত। স্ট্রিপ লেআউট যা স্ক্র্যাপকে 30% থেকে 22% পর্যন্ত কমিয়ে দেয় বেশিরভাগ দামের আলোচনার চেয়ে বেশি মূল্যবান।
- টুলিং অ্যামোর্টাইজেশন। উদ্ধৃত ভলিউম জুড়ে ছড়িয়ে. এখানেই ভলিউম অনুমান সবচেয়ে গুরুত্বপূর্ণ।
- প্রেস সময়। প্রতি মিনিটে স্ট্রোকগুলি অংশটি দখল করে থাকা স্টেশনগুলির সংখ্যা দ্বারা গুণিত হয়৷ একটি অংশ যা প্রতি মিনিটে 300 স্ট্রোকে চলমান একটি 12-স্টেশন ডাই-এ উত্পাদিত হতে পারে তা প্রতি মিনিটে 120 স্ট্রোকে 20টি স্টেশনের প্রয়োজনের তুলনায় নাটকীয়ভাবে সস্তা।
- সেকেন্ডারি অপারেশন। ট্যাপিং, ডিবারিং, ওয়েল্ডিং, প্লেটিং এবং সমাবেশ শ্রম-সংবেদনশীল এবং সাধারণত স্ট্যাম্পিংয়ের চেয়ে বেশি মার্জিন বহন করে।
- পরিদর্শন। প্রায়ই অবমূল্যায়ন করা হয়। প্রতিটি লটে পরিদর্শন করা 40টি সহনশীল বৈশিষ্ট্য সহ একটি অংশ চারটি সহ একটি থেকে মুক্তি দিতে অনেক বেশি ব্যয় করে।
- প্যাকেজিং এবং লজিস্টিক. রপ্তানি প্যাকিং, ডেসিক্যান্ট, মরিচা প্রতিরোধ এবং বন্দর থেকে গন্তব্যে মালবাহী ল্যান্ডিং খরচের একটি দৃশ্যমান শতাংশ যোগ করে, বিশেষত কম-মূল্যের অংশগুলির জন্য।
আলোচনার সময় দুটি লুকানো খরচ মনোযোগ প্রাপ্য। স্ক্র্যাপ রেট অনুমান টুকরা মূল্যের ভিতরে বসে এবং খুব কমই প্রকাশ করা হয়; অনুমানকৃত স্ক্র্যাপ হারের জন্য জিজ্ঞাসা করা একটি বৈধ এবং প্রকাশক প্রশ্ন। মালবাহী একত্রীকরণ অন্যটি: একটি প্রধান কন্টেইনার বন্দরের কাছে অবস্থিত একটি সরবরাহকারী চালান একত্রিত করতে পারে এবং একটি উদ্ধৃতি দৃশ্যমান না করার উপায়ে অবতরণ খরচ কমাতে পারে।
সরবরাহকারীর যোগ্যতা: ডকুমেন্টস যা চাইতে হবে
একটি উচ্চ নির্ভুলতা স্ট্যাম্পিং সরবরাহকারী একটি দীর্ঘ অভ্যন্তরীণ অনুসন্ধান ছাড়া নিম্নলিখিত উত্পাদন করতে সক্ষম হওয়া উচিত. যদি কোনো আইটেম বৃদ্ধির প্রয়োজন হয়, তাহলে সেটি নিজেই প্রতিষ্ঠানের তথ্য।
- নামযুক্ত সার্টিফিকেশন বডি এবং মেটাল স্ট্যাম্পিং কভার করার সুযোগ সহ গুণমান ব্যবস্থাপনা সিস্টেম শংসাপত্র।
- প্রথম নিবন্ধে ব্যবহৃত নির্দিষ্ট তাপ বা কয়েল লটের জন্য উপাদানের শংসাপত্র।
- প্রতিটি সহনশীল বৈশিষ্ট্যের বিরুদ্ধে পরিমাপিত মান সহ প্রথম নিবন্ধ পরিদর্শন প্রতিবেদন, পাস/ফেল টিক নয়।
- একটি প্রক্রিয়া নিয়ন্ত্রণ পরিকল্পনা যা চিহ্নিত করে কোন বৈশিষ্ট্যগুলি পরীক্ষা করা হয়, কত ঘন ঘন, কোন যন্ত্র দিয়ে।
- প্রেস টনেজ সহ সরঞ্জাম তালিকা, সর্বোচ্চ বেড সাইজ, স্ট্রোক রেট এবং ডাই হাইট ক্যাপাসিটি — এটি দেখায় যে টুলিংটি আসলে ফিট কিনা।
- সাম্প্রতিক গ্রাহক সমস্যা থেকে সংশোধনমূলক কর্ম রেকর্ড. কোন রেকর্ড করা সমস্যা ছাড়া একটি সরবরাহকারী হয় নতুন বা তাদের রেকর্ডিং না.
- প্লেটিং, হিট ট্রিটমেন্ট এবং যেকোন আউটসোর্স অপারেশনের জন্য সাব-সাপ্লাইয়ার তালিকা, যেহেতু বেশিরভাগ মানের এস্কেপগুলি স্ট্যাম্পিং প্ল্যান্টের বাইরে উদ্ভূত হয়।
- নমুনা প্যাকেজিং এবং শনাক্তকরণ মান, কয়েল থেকে শক্ত কাগজ পর্যন্ত অনেক ট্রেসেবিলিটি সহ।
একটি অডিট বা একটি ভিডিও ওয়াকথ্রু একটি নথি সেটের চেয়ে বেশি মূল্যবান৷ কীভাবে স্ক্র্যাপ আলাদা করা হয়, র্যাকগুলিতে র্যাকগুলিতে রক্ষণাবেক্ষণ রেকর্ডগুলি সংযুক্ত করা হয় কিনা এবং পরিদর্শন এলাকাটি উত্পাদন ফ্লোর থেকে আলাদা করা হয়েছে কিনা তা দেখে একজন অভিজ্ঞ ক্রেতাকে শংসাপত্রের চেয়ে সক্ষমতা সম্পর্কে আরও বেশি কিছু বলে।
একটি নিংবো-ভিত্তিক স্ট্যাম্পিং সরবরাহকারীর সাথে কাজ করা
মূলত লজিস্টিকসের কারণে স্ট্যাম্পযুক্ত ধাতব অংশের উৎসের জন্য নিংবো হল চীনের অন্যতম ব্যবহারিক জায়গা। বন্দরটি খুব বেশি পরিমাণে কনটেইনার ট্র্যাফিক পরিচালনা করে এবং বন্দরের প্রায় 25 কিলোমিটারের মধ্যে একটি কারখানা একদিনে উৎপাদন লাইন থেকে কনটেইনার ইয়ার্ডে সমাপ্ত পণ্য স্থানান্তর করতে পারে। আঁটসাঁট শিপিং উইন্ডো সহ রপ্তানি প্রোগ্রামগুলির জন্য, সেই নৈকট্যটি বিলম্বের একটি বিভাগকে সরিয়ে দেয় যা অভ্যন্তরীণ সরবরাহকারীরা এড়াতে পারে না।
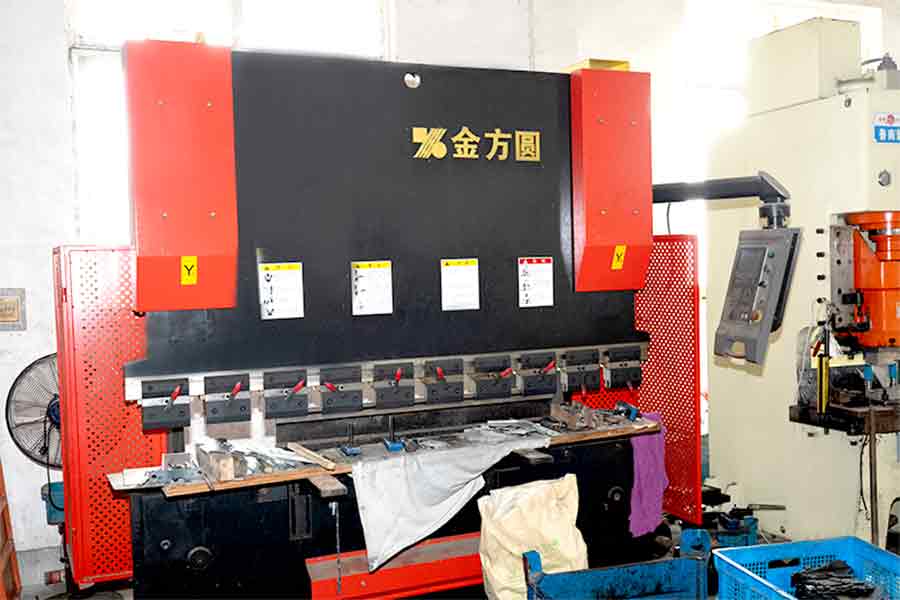
নিংবো মিংলি ইলেকট্রিক টেকনোলজি কোং, লিমিটেড হল 2017 সালে প্রতিষ্ঠিত একটি প্রস্তুতকারক এবং ট্রেডিং কোম্পানি, স্ট্যাম্পযুক্ত ধাতব অংশ, শীট মেটাল যন্ত্রাংশ এবং তৈরি অ্যাসেম্বলিতে কাজ করে, যার ক্ষমতা প্রতি বছর 5,000 টনেরও বেশি এবং 50 জনেরও বেশি লোকের দল। কোম্পানির উল্লিখিত প্রক্রিয়া স্কোপ পাঁচটি রুটকে কভার করে যা পণ্যের বিভাগগুলিতে মানচিত্র করে: স্ট্যাম্প করা ধাতব অংশগুলির জন্য উচ্চ নির্ভুলতা স্ট্যাম্পিং, শীট মেটাল উপাদানগুলির জন্য শীট মেটাল প্রক্রিয়াকরণ, এবং অভ্যন্তরীণ থ্রেড প্রক্রিয়াকরণ, ওয়েল্ডিং এবং প্লাস্টিক প্রক্রিয়াকরণ সমর্থনকারী সমাবেশের কাজ। উন্নয়ন হল কাস্টম-চালিত — অংশগুলি ক্যাটালগের পরিবর্তে গ্রাহকের অঙ্কন বা নমুনার জন্য তৈরি করা হয় — এবং কোম্পানির বিবৃত ব্যবসা ইউরোপ, আমেরিকা, দক্ষিণ-পূর্ব এশিয়া এবং মধ্যপ্রাচ্য জুড়ে রপ্তানিমুখী।
ক্রেতাদের জন্য, সেই প্রোফাইলটি তিনটি পরিস্থিতিতে সবচেয়ে উপযোগী। প্রথমত, যখন একটি উপাদান একটি প্রক্রিয়ায় ডিজাইন করা হয়েছে এবং স্ট্যাম্পিংয়ের জন্য অপ্টিমাইজ করা প্রয়োজন, যেহেতু কাস্টম ডেভেলপমেন্ট রুট প্রাথমিক নকশা জড়িত হওয়ার অনুমতি দেয়। দ্বিতীয়ত, যখন একটি অংশের একাধিক প্রক্রিয়ার প্রয়োজন হয় — একটি ট্যাপ করা সন্নিবেশ সহ একটি স্ট্যাম্পযুক্ত বন্ধনী এবং একটি ঢালাই শক্তিবৃদ্ধি, উদাহরণস্বরূপ — এবং একত্রীকরণ তিন সরবরাহকারীর সাথে ডিল করার সহনশীলতা স্ট্যাক এড়িয়ে যায়। তৃতীয়ত, যখন ভলিউমগুলি ছোট-ব্যাচের লেজার-কাট পরিসর এবং খুব উচ্চ ভলিউম ডেডিকেটেড-টুল পরিসরের মধ্যে পড়ে, যেখানে নমনীয় প্রেস ক্ষমতা এবং ডাই ধরনের মিশ্রণ সহ একটি সরবরাহকারী চরমের চেয়ে বেশি লাভজনক হতে পারে।
স্বাভাবিক যথাযথ অধ্যবসায় এখনও প্রযোজ্য, এবং কোম্পানির প্রোফাইলের ভিত্তিতে এর কোনোটিই বাদ দেওয়া উচিত নয়। গুণমান ব্যবস্থাপনা শংসাপত্র এবং এর সুযোগের জন্য জিজ্ঞাসা করুন, অনুমান করার পরিবর্তে কোন নির্দিষ্ট শংসাপত্রগুলি রাখা হয়েছে তা নিশ্চিত করুন, আপনার অংশের আকার এবং টনেজের বিপরীতে সরঞ্জামের তালিকার জন্য অনুরোধ করুন এবং সরাসরি জিজ্ঞাসা করুন কোন অপারেশনগুলি ঘরে সঞ্চালিত হয় এবং কোনটি সাবকন্ট্রাক্টেড। উদ্ধৃতিতে স্ক্র্যাপ রেট অনুমান এবং ডাইয়ের জন্য রিগ্রিন্ড ব্যবধানের জন্যও জিজ্ঞাসা করুন যা আপনার অংশ চালাবে। একজন সরবরাহকারী যে এই চারটি প্রশ্নের স্পষ্ট উত্তর দেয় সাধারণত একজন সরবরাহকারী যে তার প্রক্রিয়া নিয়ন্ত্রণ করে।
উচ্চ নির্ভুলতা স্ট্যাম্পিং ক্রেতাদের পুরস্কৃত করে যারা এটিকে পণ্য ক্রয়ের পরিবর্তে একটি ইঞ্জিনিয়ারিং ক্রয় হিসাবে বিবেচনা করে। আপনি যে সহনশীলতা পান তা হল সেই সহনশীলতা যা টুলটিকে ধরে রাখার জন্য তৈরি করা হয়েছিল, এবং টুলটি আপনার সরবরাহকৃত অঙ্কন, আপনার নির্দিষ্ট করা উপাদান এবং আপনি যে পরিমাণ প্রতিশ্রুতি দিয়েছেন তা প্রতিফলিত করে। ডাই কাটার ঠিক আগে এই তিনটি ইনপুট পাওয়া পরবর্তীতে পরিচালিত যেকোনো মূল্য আলোচনার চেয়ে বেশি মূল্যবান।
ব্যবহারিক ক্রম সংক্ষিপ্ত. সমালোচনামূলক বৈশিষ্ট্য সংজ্ঞায়িত করুন এবং বাকি রেফারেন্স হতে দিন। একটি উপাদান গ্রেড এবং বেধ সহনশীলতা চয়ন করুন যে প্রক্রিয়ার জন্য জায়গা ছেড়ে. প্রথম নিবন্ধের আগে পরিদর্শন পদ্ধতি, সক্ষমতা লক্ষ্য এবং ডকুমেন্টেশন সম্মত হন, প্রথম অভিযোগের পরে নয়। এবং লিখিতভাবে নিশ্চিত করুন, টুলটির মালিক কে, এটি কতক্ষণ স্থায়ী হবে এবং ডিজাইন পরিবর্তন হলে কী হবে। এটি করুন, এবং অঙ্কনের ±0.02 মিমি ঝুঁকি হওয়া বন্ধ করে এবং একটি স্পেসিফিকেশন হতে শুরু করে।
আমাদের সম্পর্কে
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

কপিরাইট © Ningbo Mingli Electric Technology Co. , Ltd. All rights reserved.
